


Kimpalan logam lembaran berkualiti memerlukan ketepatan, perhatian terhadap perincian, dan kepatuhan terhadap amalan terbaik untuk memastikan kimpalan yang kuat, tahan lama, dan estetika yang menyenangkan.

|
Bahan |
Keluli karbon, keluli tahan karat, SPCC, SGCC, paip, keluli galvani, aloi aluminium |
|
Pemprosesan |
Pemotongan laser, lenturan, kimpalan, setem ketepatan, menumbuk CNC, threading, riveting, penggerudian, pemasangan, dll. |
|
Ketebalan |
0. 2 ~ 20 mm |
|
Toleransi |
+/-0. 1mm, 100% pemeriksaan kualiti QC dengan borang pemeriksaan kualiti |
|
Rawatan permukaan |
Salutan serbuk, anodizing, penggilap, memberus, sandblast, penyaduran, percetakan silkscreen, kromat zink, oksida hitam |
|
Format lukisan |
DWG, Langkah, SLDPRT, DXF, IGS, 3DS, STL, SKP, AI, PDF, JPG, Draf |
|
Pembungkusan |
Pallet kayu, kes kayu, bungkus gelembung, paperboard, filem, peti, dan lain -lain (sebagai keperluan pelanggan) |
|
Masa memimpin sampel |
Berunding masa penghantaran mengikut keperluan anda |
|
Petikan adalah mengikut lukisan anda (saiz, bahan, ketebalan, kandungan pemprosesan, dan teknologi yang diperlukan, dll) |
|

Kes produk
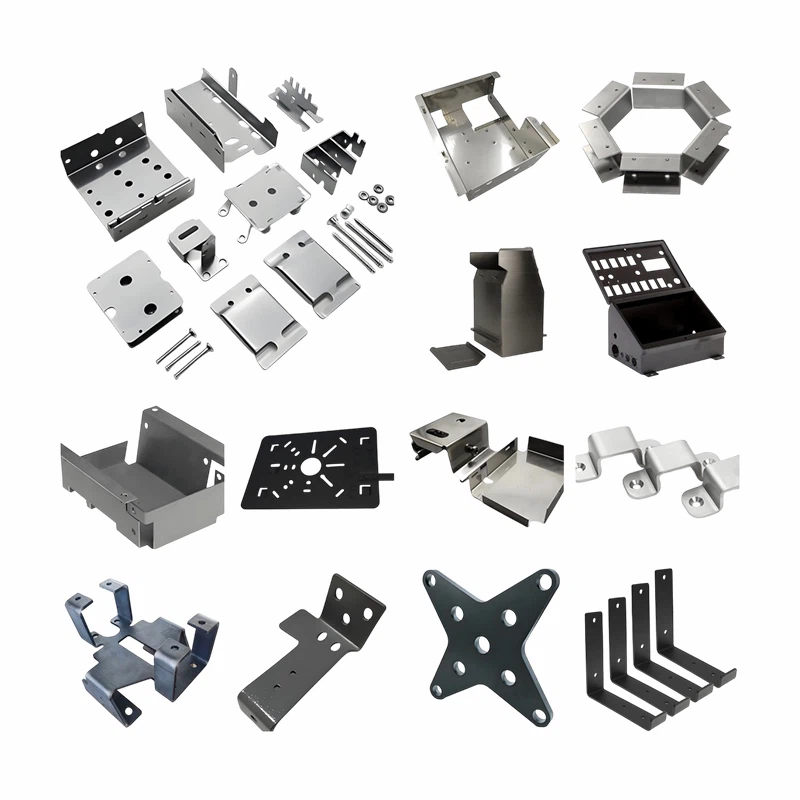
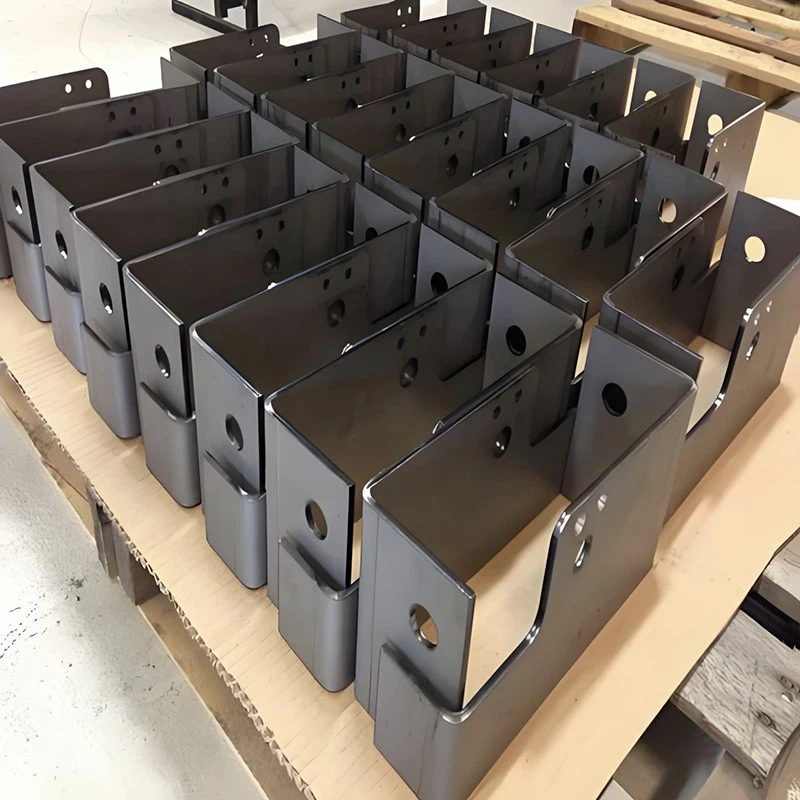
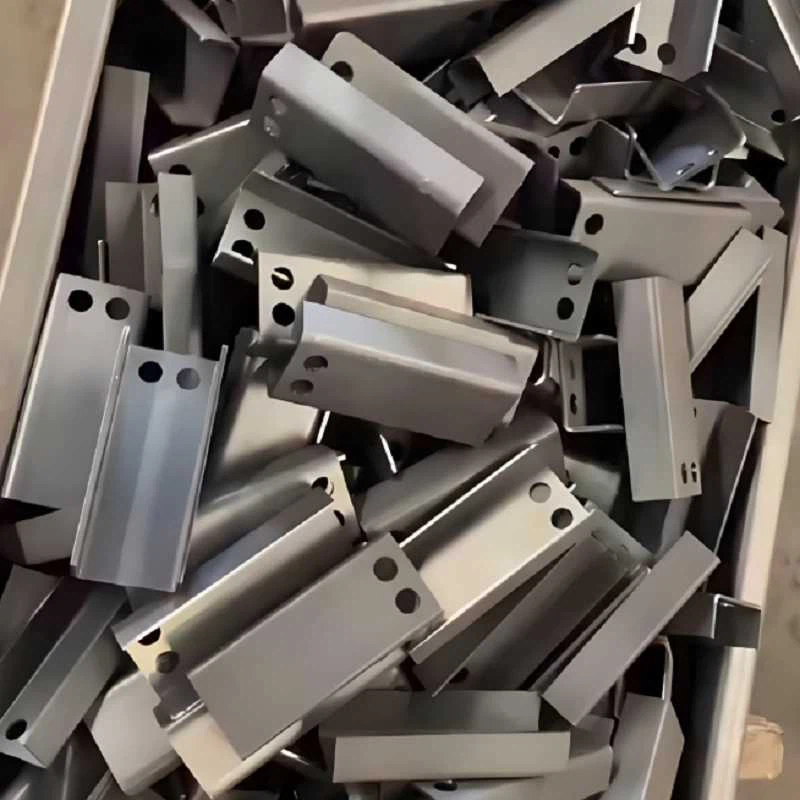
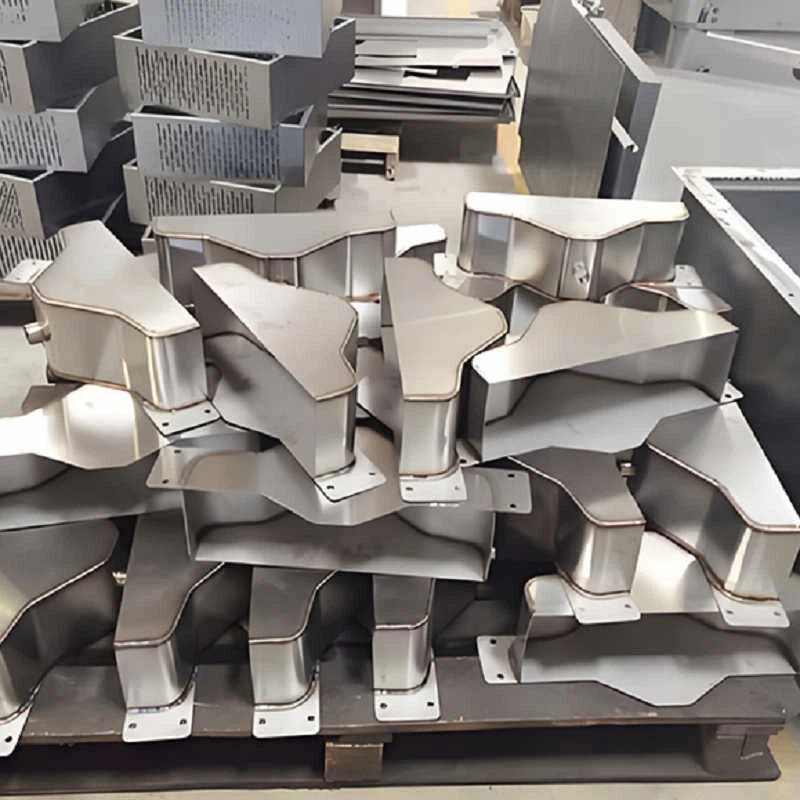
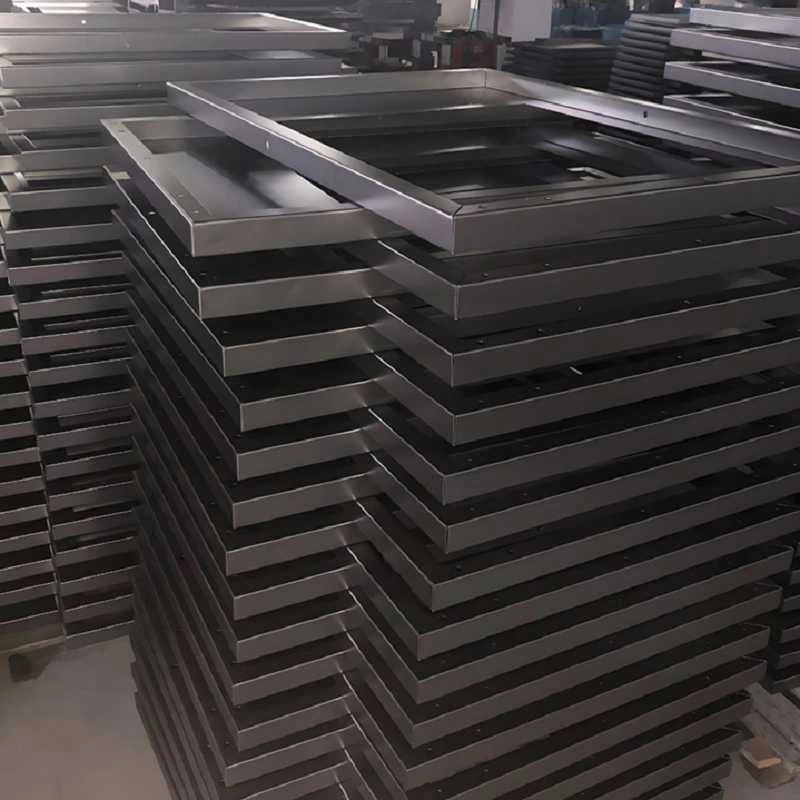

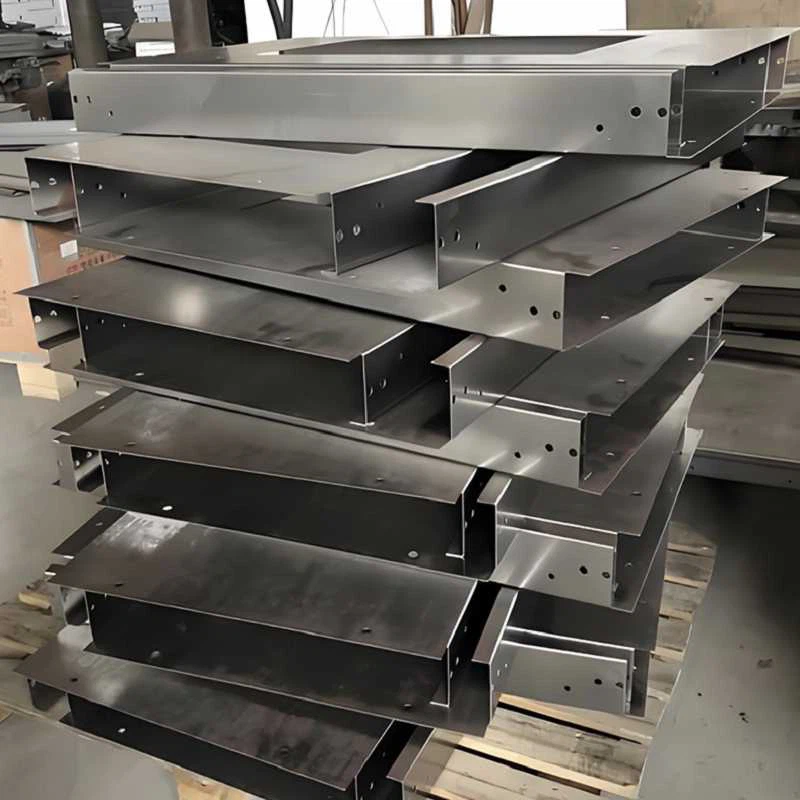
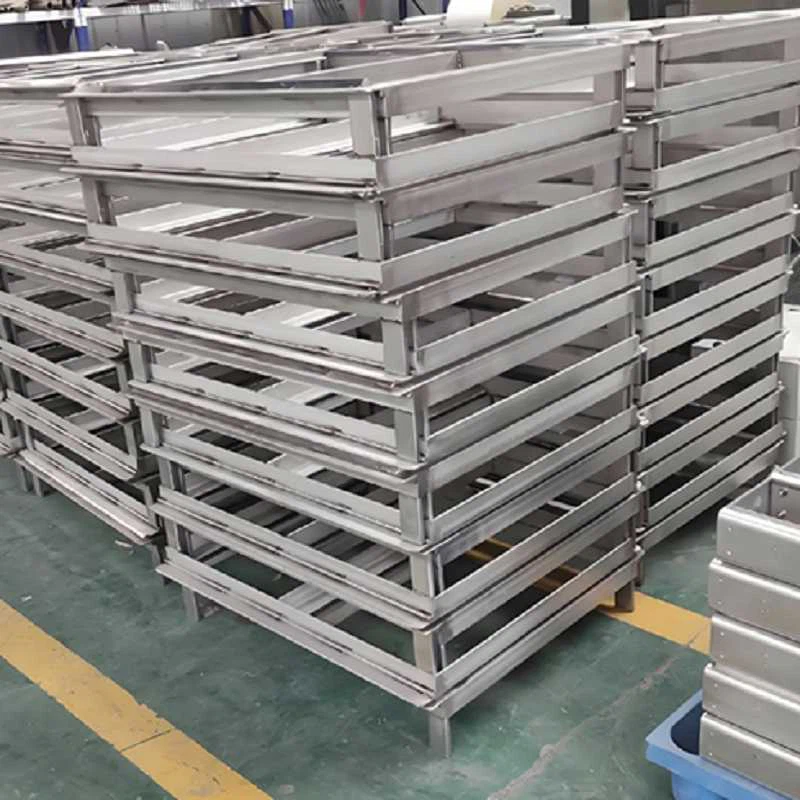
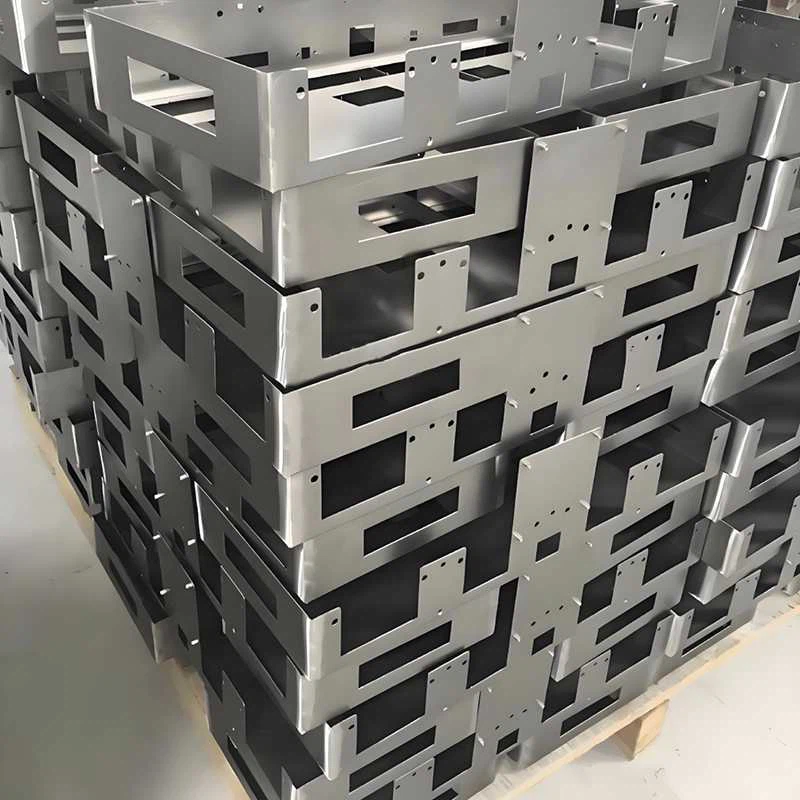

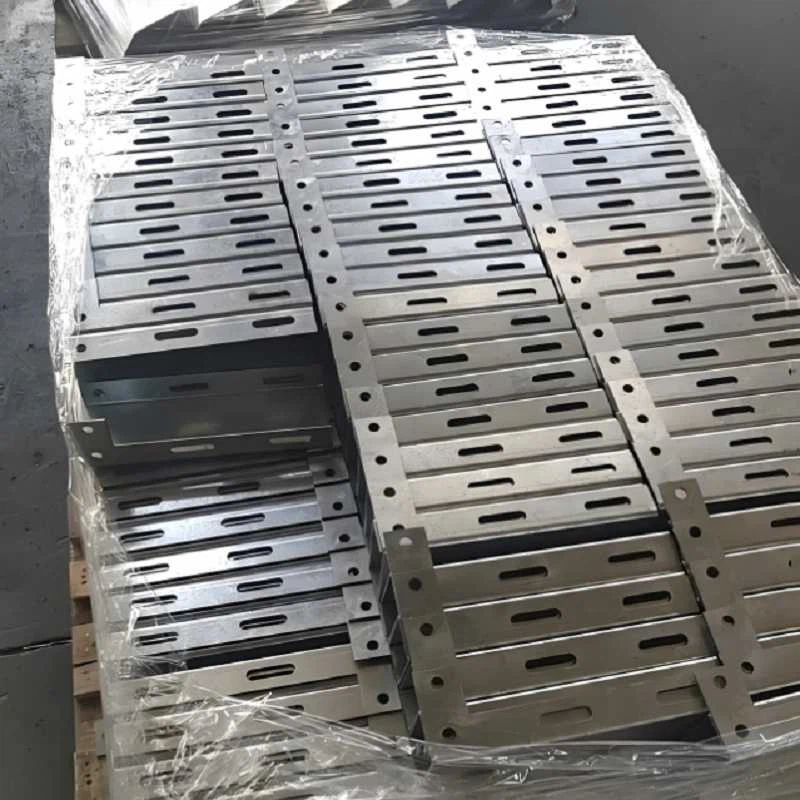
Berikut adalah pertimbangan utama dan petua untuk mencapai kimpalan logam berkualiti tinggi
- Bersihkan logam: Keluarkan sebarang karat, minyak, cat, atau serpihan dari kawasan kimpalan menggunakan berus dawai, penggiling, atau pembersih kimia. Cemar boleh melemahkan kimpalan.
- Fit-up yang betul: Pastikan tepi logam lembaran diselaraskan dengan betul dan sesuai dengan rapat. Jurang boleh menyebabkan kimpalan terbakar atau lemah.
- Penyediaan kelebihan: Untuk lembaran tebal, bevel tepi untuk membuat V-Groove untuk penembusan yang lebih baik.
2. Pemilihan proses kimpalan
Pilih proses kimpalan yang sesuai berdasarkan ketebalan logam lembaran dan kemasan yang dikehendaki:
- Tig Welding (GTAW): Ideal untuk logam lembaran nipis, memberikan kawalan yang tepat dan kimpalan bersih.
- MIG Welding (GMAW): Lebih cepat dan sesuai untuk lembaran tebal, tetapi memerlukan kawalan haba yang berhati -hati.
- Kimpalan Spot: Digunakan untuk menyertai lembaran bertindih, biasa dalam automotif dan pembuatan.
- Kimpalan gas (oxy-asetilena): kurang biasa tetapi berguna untuk lembaran dan pembaikan nipis.
3. Kawalan haba
- Tetapan haba yang rendah: Logam lembaran terdedah kepada warping dan terbakar, jadi gunakan tetapan haba yang lebih rendah dan manik kimpalan yang lebih pendek.
- Kimpalan Pulse: Untuk TIG atau MIG, gunakan tetapan nadi untuk mengurangkan input haba dan meminimumkan herotan.
- Tenggelam haba: Gunakan tembaga atau aluminium haba tenggelam di belakang kawasan kimpalan untuk menghilangkan haba dan mencegah warping.
---
4. Teknik kimpalan
- Kimpalan taktik: Gunakan kimpalan taktik untuk memegang kepingan di tempat dan mencegah misalignment semasa kimpalan.
- Kimpalan pendek: Kimpalan dalam pecah pendek untuk mengelakkan pembentukan haba yang berlebihan.
- Backstepping: Kimpalan ke arah yang bertentangan kemajuan untuk mengedarkan haba secara merata.
- Kelajuan perjalanan: Mengekalkan kelajuan perjalanan yang konsisten untuk memastikan penembusan dan mengelakkan terbakar.
---
5. Peralatan dan bahan habis pakai
- Kawat nipis: Gunakan dawai kimpalan nipis (misalnya, 0. 023-0. 030 inci untuk Mig) untuk kawalan yang lebih baik pada lembaran nipis.
- Pemilihan gas: Gunakan gas perisai yang betul (contohnya, 100% argon untuk TIG, 75% argon/25% CO2 untuk MIG).
- Elektrod yang betul: Pilih saiz elektrod yang betul dan taipkan bahan dan proses.
---
6. Amalan selepas kimpalan
- Pengisaran dan penamat: Lancar manik kimpalan dengan penggiling atau fail untuk penampilan yang bersih.
- Pelepasan tekanan: Gunakan rawatan haba atau kaedah mekanikal untuk melegakan tekanan sisa dan mencegah warping.
- Pemeriksaan: Periksa kecacatan seperti retak, keliangan, atau gabungan yang tidak lengkap. Gunakan ujian tidak merosakkan (NDT) jika perlu.

Pembungkusan & Penghantaran
Pakej dengan kadbod/peti atau mengikut keperluan anda


